Checkliste zur Qualitätskontrolle für Endkunden-Lieferanten (B2B-Einkäufer)
Die Qualitätskontrollen von Klemmenlieferanten sind die dokumentierten Prüfungen, die eine definierte Klemmenanforderung mit einer konsistenten, rückverfolgbaren Lieferung verknüpfen. Ein Käufer sollte das Steuerungssystem erst dann freigeben, wenn der Lieferant darlegen kann, wie Spezifikationen, Muster, Produktionsprüfungen, Chargenaufzeichnungen, Änderungen und Abweichungen für das entsprechende Produkt gehandhabt werden. Die Erstfreigabe ist der Beginn des Lieferantenqualitätsmanagements, nicht dessen Ende.
Inhalt
What do terminal supplier quality controls need to prove?
Die Kontrollen müssen mehr belegen als nur, dass “eine Prüfung stattgefunden hat”. Sie sollten zeigen, dass die gelieferte Klemme über die gesamte Laufzeit des Kaufs die vom Käufer festgelegten Anforderungen an Schnittstelle, Material, Anschlusstechnik, Dokumentation und Änderungskontrolle erfüllt.
Die Lieferantenqualitäts-Ressource von ASQ beschreibt das Lieferantenqualitätsmanagement als ein proaktives, kollaboratives System, das bei der Lieferantenauswahl beginnt und sich über die gesamte Beziehung fortsetzt. Für die Versorgung mit Klemmen ist diese Lebenszyklusbetrachtung sinnvoll, da ein korrektes Erstmuster allein keine späteren Änderungen an Material, Werkzeug, Prozess oder Unterlieferanten kontrolliert.
| Kontrollbereich |
Käufer muss wissen |
Objektiver Beweis |
| Produktdefinition |
Welcher genaue Steckverbinder und welche Steckbedingung werden gekauft? |
Kontrollierte Zeichnung, Revision und genehmigte Abnahmekriterien |
| Prozesssteuerung |
Wie werden kritische Merkmale während der Herstellung geprüft? |
Prozessablauf, Lenkungsplan und Reaktionsanweisungen |
| Chargenverfolgung |
Kann geliefertes Material isoliert werden, wenn ein Bedenken auftritt? |
Lot-ID verknüpft mit Material, Prozess, Prüfung und Versand |
| Änderungsmanagement |
Welche Änderungen erfordern eine Überprüfung durch den Käufer vor dem Versand? |
Änderungsmitteilungs- und Freigabeverfahren |
| Nichtkonformität |
Wie werden verdächtige Chargen eingedämmt und korrigiert? |
Trennungsverfahren, Korrekturmaßnahmen-Workflow und Wirksamkeitsnachweis |
| Fortlaufende Leistung |
Wann wird die Lieferantengenehmigung überprüft? |
Scorecard, Audit-Plan und Prüfauslöser |
Wichtig: Ein Endgerät-Prüfbericht unterstützt nur die in diesem Bericht genannte Endgerätekonfiguration und den darin festgelegten Prüfumfang. Das Qualitätsdokument von Phoenix Contact Typprüfberichte erklären den Prüfkontext, die Ausrüstung und die Ergebnisse. Betrachten Sie einen Bericht für ein anderes Produkt, eine andere Konstruktion oder einen anderen Anforderungssatz nicht als automatische Genehmigung.
How do you define the terminal requirement and approval boundary?
Beginnen Sie mit der Verbindung, nicht mit der Katalogkategorie des Lieferanten. Ein Anschluss muss anhand seiner Gegenverbindung, des Leiters, des Anschließverfahrens, der Beziehung zu Gehäuse oder Umhausung und der Betriebsbedingungen bewertet werden. Wenn diese Eingangsgrößen vage sind, kann ein Lieferant ein plausibles Angebot erstellen, ohne ein vergleichbares Bauteil oder einen Kontrollplan anzubieten.
Sperren Sie diese Artikel:
- Kontrollierte Klemmenzeichnung, Revision, Material-/Oberflächenanforderungen und kritische Merkmale.
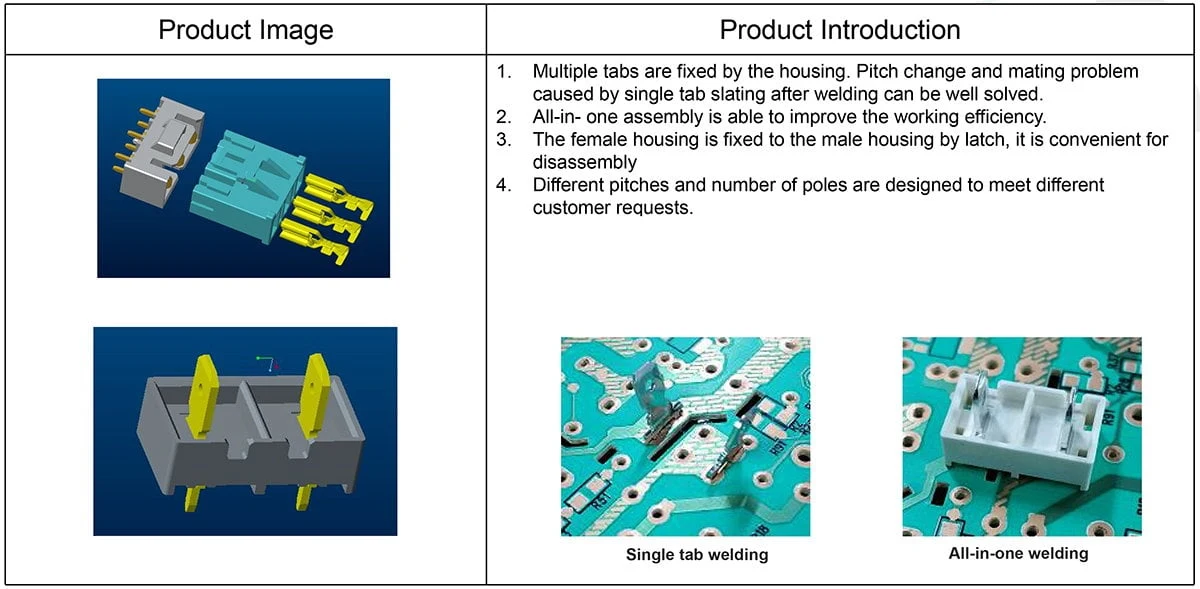
- Steckzunge, Gehäuse, Steckverbinder oder Baugruppenschnittstelle.
- Leiter- bzw. Aderabmessungen und der vorgesehene Crimp-, Löt-, Schweiß-, Schraub- oder sonstige Anschlussprozess.
- Anwendungsbedingungen sowie alle Kunden-, Produkt- oder Marktanforderungen.
- Anforderungen an die Entnahme von Stichproben, Inspektion, Prüfung, Dokumentation, Verpackung und Etikettierung.
- Änderungsmitteilung, Rückverfolgbarkeit und Regeln für die Eskalation von Nichtkonformitäten.
Praktische Ingenieure stellen oft fest, dass Werkzeug und Prozess untrennbar mit der Qualität der Endverbindung verbunden sind. In einem Crimp-Kontakt-Diskussion, a user described fitting problems after a nonstandard crimp step. That is buyer-language evidence for why the approval basis must identify the relevant wire and process; it is not a universal acceptance criterion. For a related technical reference, see How to Size a Crimp Splice Connector for Stranded Copper Wire.
Which documents belong in a buyer quality agreement?
A quality agreement turns a sourcing expectation into a controlled purchasing requirement. It should identify the documents, records, notifications, and response route that apply to the terminal program. For a related technical reference, see How to Evaluate a Connector Manufacturer for B2B Sourcing.
Erfragen Sie den aktuellen Geltungsbereich des Qualitätssystems, gehen Sie dann aber direkt zu den Nachweisen für Teile/Prozesse über. Ein Zertifikat kann das Vertrauen in ein Managementsystem stärken; es beweist jedoch nicht, dass ein bestimmtes Terminal, Werkzeug oder Material für die Anwendung des Käufers geeignet ist.
Nützliche Vereinbarungspunkte sind:
- Die Vorgabe für kontrollierte Teile, die Revisionsstand der Zeichnung und der Prozess für genehmigte Abweichungen.
- Der an kritische Merkmale und Reaktionsmaßnahmen gebundene Prüf- oder Kontrollplan.
- Aufzeichnungen zur Chargenrückverfolgbarkeit und die geforderten Erwartungen an die Aufbewahrung und den Zugriff.
- Erforderliche Prüfungs-, Test-, Material- oder Konformitätsdokumente für jede Lieferung, sofern zutreffend.
- Schriftliche Benachrichtigung vor einer relevanten Änderung von Material, Werkzeugen, Prozessen, Standorten oder Unterlieferanten.
- Fehlerabwehr, Kommunikation, Korrekturmaßnahme und Wirksamkeitsprüfung.
- Zugriffsrechte des Käufers oder eines qualifizierten Dritten, wenn das Risiko ein Prozessaudit erfordert.
Das öffentliche Lieferantenhandbuch von Amphenol ist ein nützlicher Bezugspunkt: Sie beschreibt die Lieferantenbewertung anhand von Qualitätsmanagement-, Infrastruktur-, technischen, Fertigungs-, Kontinuitäts- und Leistungsfaktoren sowie Konzepten für Erstmusterprüfungen und Überwachungen, wo dies erforderlich ist.
Where should the buyer place production quality checkpoints?
Qualitätskontrollen funktionieren am besten als verknüpfte Prüfpunkte und nicht nur als Endkontrolle. Unabhängige Leitlinien zur Qualitätssicherung in der Lieferkette unterscheidet zwischen Erstmustern-, Produktions-, Stichproben- und Verladeinspektionen. Die entsprechenden Kontrollpunkte und Kriterien müssen für das jeweilige Terminal und das Beschaffungsrisiko vereinbart werden.
| Kontrollpunkt |
Zweck des Käufers |
Aufzubewahrende Beweismittel |
Typischer Eskalationsauslöser |
| Vorproduktion |
Bestätigen Sie die freigegebene Zeichnung, die Materialien, die Rüstung und den Prüfplan |
Gebäude-/Losidentifizierung und Nachweis des Erstteils oder der vereinbarten Einrichtung |
Revisionsabweichung oder unkontrolliertes Material |
| Prozessintern |
Erkennen Sie Abweichungen, bevor die gesamte Charge fertig ist |
Definierte Prüfergebnisse, separierte Fehler und Reaktionsaufzeichnung |
Kritische Funktion außerhalb der Akzeptanzkriterien |
| Finale Veröffentlichung |
Bestätigen Sie, dass die freigegebene Charge den Bestellanforderungen entspricht. |
Endabnahme- / Konformitätsdokumente, sofern erforderlich |
Fehlender Datensatz, gemischte Partie oder ungelöster Mangel |
| Versand / Empfang |
Identität bewahren und Käuferüberprüfung ermöglichen |
Etikettierungs-, Verpackungs-, Chargen- und Lieferaufzeichnungen |
Beschädigte Verpackung, Etikettenfehler oder Charge nicht rückverfolgbar |
Die Tabelle ist kein Mandat, alles an jedem Punkt zu inspizieren. Sie ist ein Weg, die richtigen Nachweise dem richtigen Risiko zuzuordnen. Ein Einkäufer sollte die Annahmekriterien und den Stichprobenansatz gemeinsam mit dem Produkt-/ Qualitätsteam definieren, anstatt eine allgemeine Quote in die Bestellung zu kopieren.
How do traceability, change control, and corrective action work together?
Die Rückverfolgbarkeit ermöglicht es einem Käufer zu erkennen, was betroffen sein könnte. Die Änderungssteuerung verhindert, dass ein verändertes Produkt oder ein veränderter Prozess unbemerkt in die Lieferkette gelangt. Korrekturmaßnahmen verwandeln eine bestätigte Abweichung in Eindämmung, Ursachenanalyse und eine Wirksamkeitsprüfung.
Das Lieferantenhandbuch von TE Connectivity AD&M fordert ein Chargenrückverfolgbarkeitssystem, das Bauteile vom Rohmaterial über Prüf- und Testvorgänge, Nacharbeits- und Unterlieferantenverfahren bis hin zum Versand verfolgt. Die Anforderungen des Käufers selbst sollten festlegen, welche Aufzeichnungen erforderlich sind, wie lange sie aufbewahrt werden und wie schnell auf eine Rückverfolgungsanfrage geantwortet werden muss.
Eine sinnvolle Qualitätsvereinbarung definiert auch Auslöser für eine erneute Freigabe. Beispiele hierfür können eine kontrollierte Zeichnungsrevision, eine spezifizierte Material- oder Oberflächenänderung, der Austausch von Werkzeugen, die ein kritisches Merkmal betreffen, eine Verlagerung oder eine Änderung eines definierten Unterlieferanten sein. Die genaue Liste der Auslöser ist projektspezifisch; vermeiden Sie es, jede Produktionsanpassung als ein vom Käufer zu genehmigendes Ereignis zu bezeichnen, es sei denn, die Vereinbarung besagt dies.
How should a buyer audit and approve a terminal supplier?
Wählen Sie die Prüfungstiefe anhand des Risikos, nicht anhand einer festen Lieferantenbezeichnung. Eine Schreibtischprüfung kann für einen klar definierten, risikoärmeren Terminalkauf angemessen sein, der durch klare Dokumente und aussagekräftige Stichproben gestützt wird. Eine Remote- oder Vor-Ort-Prüfung wird eher dann angebracht, wenn das Terminal neu ist, der Prozess neu ist, das Programm schwerwiegende Folgen hat, die Rückverfolgbarkeit schwach ist, das Volumen bedeutend ist oder frühere Nachweise im Widerspruch stehen.
Verfolgen Sie den Produktfluss während eines Audits: Identifizierung des Wareneingangs, Lagerung, Werkzeug-/Rüstkontrolle, Arbeitsanweisungen, prüfbegleitende Überprüfung, Endfreigabe, Aussortierung von Fehlerteilen, Nacharbeit, Aufzeichnungen und Versandetiketten. Leitfaden zur unabhängigen Lieferantenbewertung konzentriert sich darauf, wie Prozesse und Kontrollen dokumentiert und implementiert werden, was ein nützlicher Ansatz für eine evidenzbasierte Prüfung ist.
Die Freigabe kann zeitlich oder inhaltlich begrenzt werden. Beispielsweise kann ein Einkäufer Muster, einen kontrollierten Pilotversuch oder eine bestimmte Produkt-/Prozesskombination genehmigen, während noch Maßnahmen offen sind. Dokumentieren Sie die Freigabegrenze, die gesichteten Nachweise, offene Maßnahmen, den Verantwortlichen, das Fälligkeitsdatum und den nächsten Überprüfungsauslöser.
Which ZUCH product route fits the inquiry, and what should the RFQ contain?
Wenn sich die Anforderung auf eine Endproduktfamilie bezieht, beginnen Sie mit ZUCHs Endproduktrouten und nutzen Sie das Live ZUCH Anschlussklemmen Katalog as the discovery route. The Connecting Terminals page and Solderless Terminals page are category-level routes when they match the controlled requirement. These pages provide product discovery only; they are not approval records or substitutes for detailed product documentation.
Where the end use relates to vehicle connections, the site’s automotive connection applications can give context for the inquiry. The appropriate product route should still be confirmed against the controlled terminal requirement, not chosen from an article.
RFQ and quality-control inputs
- Controlled drawing/part revision and mating interface.
- Wire/conductor and termination-process definition.
- Application conditions and critical acceptance criteria.
- Required drawings, inspection/test, material, or conformance documents.
- Sample quantity and validation/inspection plan.
- Demand range, release pattern, packaging and identification.
- Lot-traceability, change-control, nonconformance, and corrective-action expectations.
Fit Boundary
This checklist is suitable for buyers who need a repeatable way to approve and monitor a terminal supplier against defined requirements. It cannot replace engineering qualification or customer/market rules for safety-critical, regulated, automotive, medical, aerospace, or other controlled programs. A catalogue listing and a general quality discussion do not establish approval for a particular terminal/application combination.
To start a controlled inquiry, send the RFQ details through ZUCH’s sample request route or contact page and ask for the applicable documentation and sample route. The product catalogue is the appropriate place to identify the relevant product family before the evidence review begins.
Build the terminal supplier evidence pack before approval
The useful question is not whether a terminal supplier has a certificate. It is whether the supplier can connect the controlled part requirement to material, tooling, inspection, release and traceability records for the lot being purchased.
| Evidence layer |
Minimum buyer check |
Typical gap to close |
| Part definition |
Drawing revision, finish, mating interface and critical characteristics |
Supplier quotes a catalogue family without the controlled configuration |
| Prozesssteuerung |
Tool/setup control, work instruction and reaction plan |
Inspection exists but is not linked to a process change |
| Product verification |
Representative samples and agreed inspection/test results |
Certificate is supplied without part-specific evidence |
| Chargenverfolgung |
Material, production, inspection and shipment identification |
Records cannot trace a delivered lot backward |
| Change response |
Written notice, re-approval triggers and nonconformance route |
Material or tooling changes are discovered after shipment |
Use the evidence pack to assign risk-based checkpoints. New tooling, a new finish, a new site, a high-volume launch or a history of nonconformance may justify a deeper audit or a controlled pilot. The exact sampling rate and test limits must come from the product and customer requirements; a generic checklist cannot replace them.
Keep the approval decision narrow and explicit. Record the part number, revision, site, process boundary, evidence reviewed, open actions and the event that will trigger re-approval. That record is more useful than a supplier label such as “approved” with no scope.
Pull-force and contact-resistance limits must stay tied to the part
A supplier control plan should show how incoming material, stamping or plating, molding, assembly, dimensional checks and electrical/mechanical tests connect to lot release. Pull-force, contact-resistance and plating limits are not universal numbers; they depend on the terminal design, wire, mating system and governing specification. Request the applicable method and acceptance limit rather than copying a generic value into the purchase order.
FAQ
Are supplier certificates enough to approve a terminal lot?
No. Verify certificate scope, then link the delivered lot to the controlled terminal requirement, material/finish evidence, inspection or test records and shipment identification. Approval should cover the specific part and process boundary.
What should trigger terminal supplier re-approval?
Use the program agreement to define triggers such as drawing, material/finish, tooling, process, site or sub-supplier changes, plus major nonconformance. The trigger list should be specific to the part risk.
How should a buyer handle a terminal supplier’s open corrective action?
Record containment, root-cause owner, due date, effectiveness evidence and the approval boundary. A conditional pilot or sample release may be appropriate, but do not silently treat open actions as full production approval.
What are terminal supplier quality controls?
They are the documented controls that link a defined terminal requirement to supplier approval, production verification, lot traceability, change management, and nonconformance response.
What should a buyer check before approving a terminal supplier?
Check the controlled product requirement, quality-system scope, relevant process/inspection evidence, representative samples, traceability, change control, and corrective-action process.
Are certificates enough to approve an electrical terminal supplier?
No. Verify the certificate’s scope, then evaluate part-specific documents and evidence that match the terminal, application, and buyer acceptance plan.
What records should follow a terminal lot?
The required record set should let the buyer link the delivered lot to material input, applicable production/process history, inspection or test evidence, and shipment identification.
Which production checkpoints matter most?
Use checkpoints that fit the program: pre-production/setup, in-process control, final release, and shipment/receipt identification are common layers. The criteria must be product- and risk-specific.
When should I audit a terminal supplier?
Audit when the program risk, volume, newness, lifecycle exposure, evidence gap, or prior performance justifies a deeper review than a desk assessment.
What belongs in a terminal RFQ?
Include the controlled part and mating interface, conductor/termination details, application conditions, acceptance criteria, required evidence, sample plan, demand pattern, and traceability/change-control expectations.
Key takeaway
A terminal supplier is ready for the defined approval boundary only when the buyer can connect the requirement to process controls, inspection evidence, lot traceability and a controlled response to change or nonconformance.
References
 Zhejiang ZUCH Technology Co., Ltd.